
Tanto la galvanización en caliente como la electro-galvanización (galvanización fría) son procesos de recubrimiento de zinc, pero difieren significativamente en los métodos de producción: la DIP en caliente implica la fusión del zinc, mientras que la electro-galvanización utiliza un proceso electrolítico. A pesar de estas diferencias, sus productos terminados pueden parecer similares. Entonces, ¿cómo puedes distinguir entre ellos? ¿Cuáles son sus diferencias clave? Exploremos a continuación.
Parte 1: Diferencias entre la galvanización en caliente y la electro-galvanización
Gros de recubrimiento:
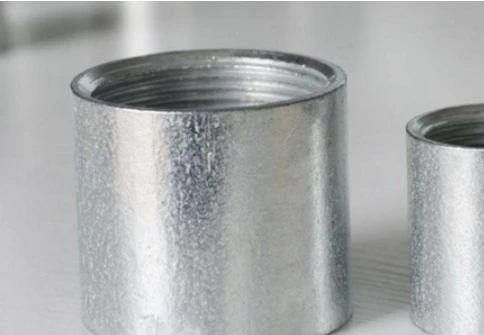
La galvanización de dipte en caliente produce una capa de zinc relativamente gruesa, que generalmente excede los 10 micrómetros (µM). Esto proporciona una excelente resistencia a la corrosión. Aunque la superficie es brillante, tiende a ser más áspera y puede exhibir lunes de zinc.
La electro-galvanización produce una capa de zinc mucho más delgada, generalmente alrededor de 3-5 µm. La superficie es lisa pero a menudo parece opaca o grisácea. Si bien ofrece una buena formabilidad y adhesión, su resistencia a la corrosión es menor debido al revestimiento delgado.
Escala de producción:
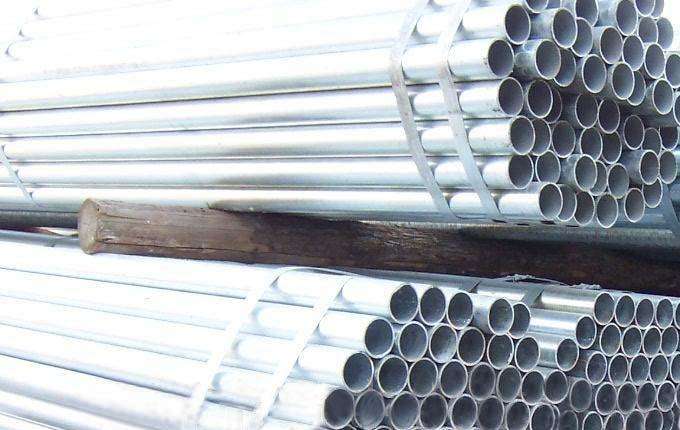
La galvanización de hot-dip es adecuada para carreras de producción de alto volumen a gran escala.
La electro-galvanización es generalmente más adecuada para tamaños de lotes más pequeños o aplicaciones especializadas, lo que resulta en volúmenes de producción generales comparativamente más bajos.
Costo:
La electro-galvanización generalmente cuesta más que la galvanización en caliente. Esto se debe a los requisitos de proceso más complejos y a la calidad superior de la superficie, la formabilidad y la adhesión de recubrimiento que ofrece para aplicaciones específicas.
Estructura de recubrimiento:
La galvanización en caliente forma una capa externa pura de zinc. Si bien generalmente existe uniforme y libre de poros, existe una capa de aleación de zinc de hierro frágil entre el recubrimiento de zinc y el sustrato de acero.
Electro-Galvanizing deposita los átomos de zinc directamente sobre la superficie del acero a través de la electrólisis. Esto da como resultado un recubrimiento compuesto únicamente de zinc, mantenido por adhesión física. La capa más delgada es más propensa a la porosidad microscópica, lo que lo hace inherentemente menos resistente a la corrosión.
Parte 2: Cómo distinguirlos entre ellos
Por proceso:
La galvanización en caliente implica múltiples pasos: desgracia la pieza de trabajo, el ácido encurtido, el flujo, el secado y la inmersión en un baño de zinc fundido durante una duración específica antes de la eliminación. Productos como tuberías galvanizadas generalmente se fabrican de esta manera.
Electro-Galvanizing (galvanización fría) utiliza equipos electrolíticos. La pieza de trabajo se somete a desengrasante y encurtido, se sumerge en una solución de electrolito de zinc y se aplica una corriente eléctrica. Los iones de zinc se depositan en la pieza de trabajo (cátodo) para formar el recubrimiento.
Por apariencia:
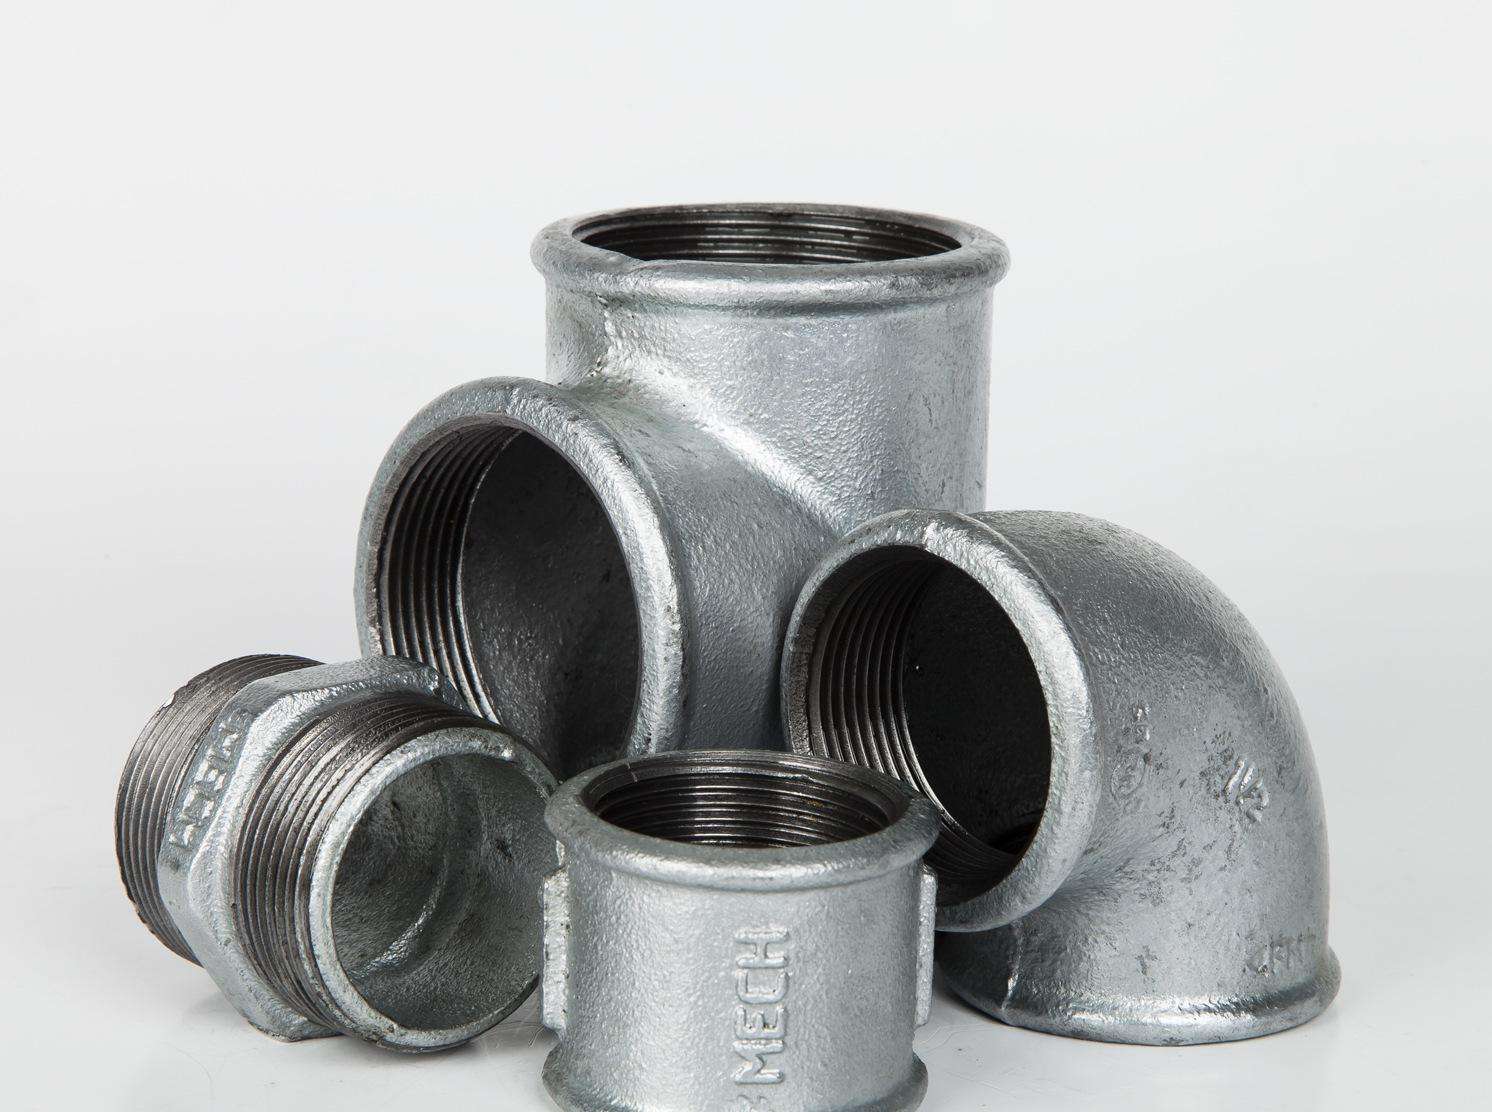
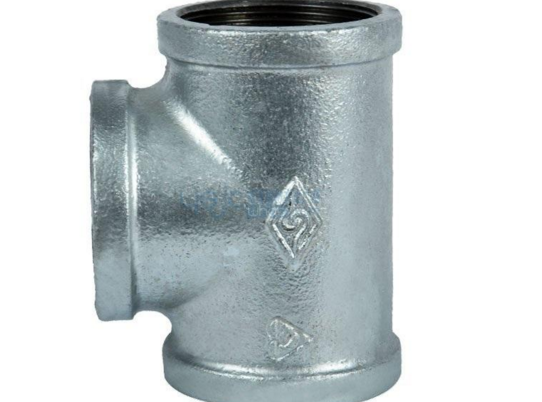
Las superficies galvanizadas en caliente a menudo parecen ligeramente ásperas. Las características como las marcas de flujo, las gotas o las lanchas de zinc (patrones cristalinos) pueden ser visibles, a veces concentrados en un extremo. El color es típicamente un blanco plateado uniforme y brillante.
Las superficies electroalvanizadas son generalmente más suaves. El color puede variar, a menudo apareciendo verde amarillento, iridiscente, blanco azulado o blanco con un tinte verdoso, dependiendo de cualquier película de pasivación aplicada. La superficie típicamente está libre de gotas o gruesos de zinc.
Resumen del editor:
Este artículo ha esbozado las diferencias clave entre la galvanización en caliente y la electro-galvanización, junto con los métodos de identificación. Comprender estas distinciones es crucial ya que cada proceso es adecuado para diferentes aplicaciones. Siempre asegúrese de seleccionar y utilizar el tipo de recubrimiento de zinc apropiado para sus requisitos específicos.


